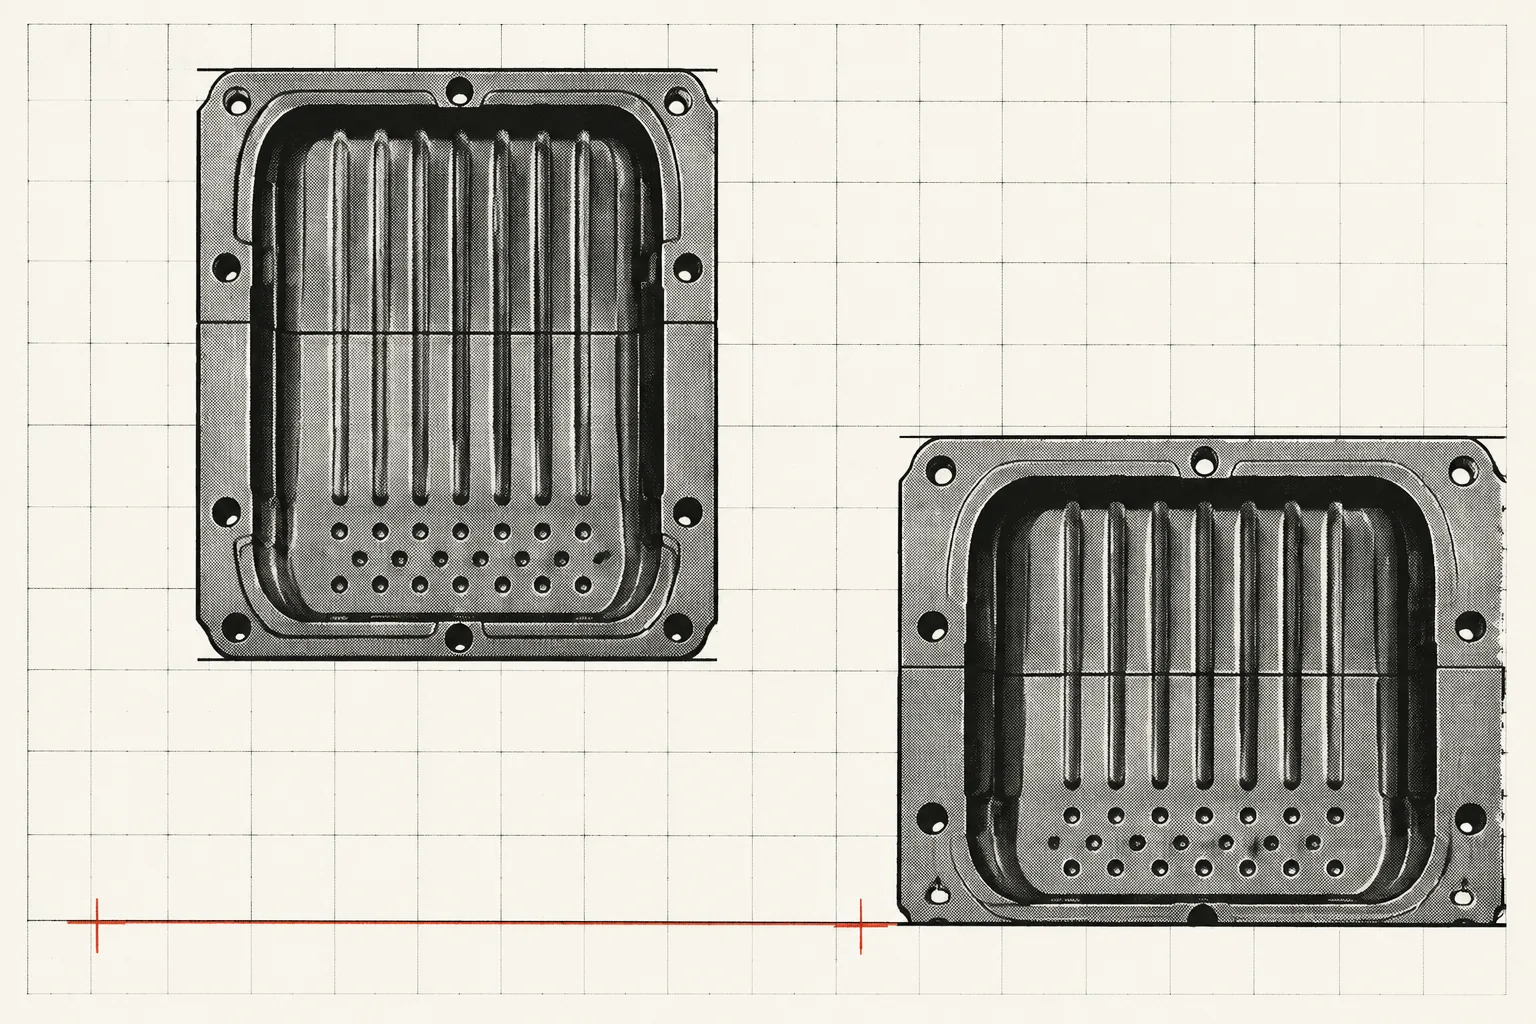
现有硬壳模具机台匹配核对:锁模力、哥林柱间距与安装边界
在规划将现有的PC/ABS或PP行李箱硬壳模具从现有供应链迁移至印尼工厂时,首要技术节点是避免因注塑机台参数偏差而产生额外的改模开支。行李箱箱壳具备投影面积大、拉伸深度深的物理特性,迁移前必须精确校核锁模力裕度、容模厚度以及开模行程,确保模具落位后能够顺畅开合模与顶出。
针对硬壳箱体制造,印尼西爪哇茂物工厂配置了两台1,500吨注塑机,主要承接登机箱及大尺寸托运箱壳体的量产。1,500吨级锁模力能够覆盖常见规格箱壳在高速高压注塑下的锁模需求,有效控制型腔胀模风险并抑制产品飞边。工厂拥有100%自主模具制造与车间维护能力,可在模具到位前预先对流道接口、顶针复位系统和定位环规格进行技术对接。
不同模具厂出品的模胚尺寸各异,具体到机台的哥林柱内间距(Tie-bar spacing)、模板尺寸(Platen dimensions)、最大开模行程以及顶针行程(Ejector stroke),工程团队会在接单评估阶段根据模具工程图纸按订单逐一确认(Confirmed per order)。在发运前完成数据核验,可消除上模干涉隐患,缩短抵厂后的调试周期。
模具跨境海运:防护包装规范与25天转运排期
行李箱大型注塑模具在跨国海运途中长期处于高盐雾与高湿度环境,防锈处理与刚性固定直接决定模具抵厂后的初始精度。封箱前,模具型芯、型腔与抽芯滑块必须彻底清洁脱脂,喷涂长效防锈蜡或工业防锈油;所有冷却水道需通入高压空气彻底排干残留水液并装配密封堵头,杜绝内壁锈蚀渗水。模具动静模之间须安装符合吨位要求的锁定限位拉板,采用加厚真空防潮袋搭配工业干燥剂热封,再固定于带减震垫层的重型钢骨熏蒸木箱中,防止吊装碰撞与颠簸移位。
模具自海外起运港海运至印尼茂物工厂,标准运输与港口清关窗口期为25天。在供应链交接排期上,完整的模具切换流程通常涵盖前期模具适配调整10天、跨境海运25天以及到厂后45天的大货生产周期,总计排期约80天。得益于工厂100%自主模具制造与工装维护能力,模具抵厂开箱后无需外发调试,驻厂技术团队即可就地开展型腔脱脂除蜡、水电气路压降检测及上机试模,确保在既定交期内完成从转模到量产的无缝过渡。
模具抵厂拆箱与内部质检:型腔状态评估与热流道接驳验证
现有行李箱注塑模具运抵西爪哇茂物工厂后,首要环节是开箱建档与物理状态复核。依托工厂100%自主模具制造与维护能力,厂内模具工模团队会直接介入,对模具在海运途中的防锈油覆着状态、动定模锁紧块及导柱导套配合面进行拆解检查。重点评估型腔与型芯表面的微观健康度,排查盐雾锈蚀、镜面划痕、合模线边缘微小形变以及滑块抽芯机构的卡阻隐患。
针对硬壳行李箱常见的针阀式或开放式热流道系统,工程团队会逐点测试加热圈阻值与热电偶反馈信号,测量分流板绝缘性能,并核对温控箱接线定义与接口标准。由于模具原先匹配的注射设备可能存在差异,我们的技术人员会结合厂内两台1,500吨注塑机的具体参数,针对定位圈直径、顶出孔布局及水路接头规格进行物理装配核验;有关设备的开模行程、拉杆间距与容模量等模板核心尺寸,均会在订单排产前基于技术图纸逐一核准。
完成电气与流道核对后,模具将接入冷却回路进行打压保压测试,确保动定模内部水路无渗漏、堵塞或水垢沉积。所有型腔清洁、动配合面润滑与接线标准化改制均在茂物车间内部直接闭环处理,无需外发委外,为后续上机试模与壳体参数调校消除隐性结构风险。
移模后的T0与T1试模规程:壁厚一致性、缩水率校准与成型周期调优
模具运抵印尼西爪哇茂物工厂并完成机台架设后,首要任务是在1,500吨注塑机上执行T0试模。技术团队会针对不同批次的PC/ABS或PP树脂颗粒进行熔融指数匹配,使用超声波测厚仪对箱壳四角受力点、拉杆预埋位及分型面边缘进行多点抽检。此阶段重点排查长途海运可能引起的模胚微量形变,并对箱体大面积区域的壁厚一致性与材料热收缩率进行基准核对,防止成型后产生装配干涉。
在进入T1试模阶段时,依托厂内100%自有的模具制造与维护能力,工程人员可直接在车间完成顶针行程微调、排气槽研磨及模温水路平衡优化。通过阶梯式设定注射压力、保压切换点与冷却时间,既能彻底消除箱体表面的熔接痕与气穴,又可将单件成型周期锁定在合理的工艺窗口内,避免因过保压导致脱模残余应力超标。
T1产出的合格样品(打样周期为7–15个工作日)将立即进入箱壳实验室验证:执行18–25°C室温下900毫米跌落测试,以及经-12°C冷冻4小时后的90厘米低温跌落;同时进行4小时静载测试(535–660毫米规格承重40公斤,685–835毫米规格承重60公斤)。测试数据完全合格后,方可固化注塑参数并封样,为后续大货量产锁定工艺基线。
样板确认到量产爬坡:25至55天交付周期的执行节点
试模样板在7至15个工作日内完成技术签署与封样后,项目即刻转入大货制造阶段。茂物工厂依托4条箱包组装线及每月80,000只拉杆箱的产能储备,大货常规生产周期稳定在25至55天之间。针对多规格、多配色的采购需求,单款单色(SKU)起订量设定为100只。工厂在收到30%生产定金后,将按封样工艺参数锁定1,500吨注塑机台的排产计划。
硬壳箱片注塑下线后,每批次产品均需通过严格的物理性能核验:箱壳须经受4小时静载测试(535–660 mm规格承重40 kg,685–835 mm规格承重60 kg),并在常温(18–25°C)及冷冻(-12°C处理4小时)条件下分别完成900 mm高度的箱体跌落试验,以验证原料韧性与模具成型公差的稳定性。
在总装线上,拉杆、滚轮以及铝框或无拉链密封结构严格按工序装配。全检合格后,工厂协助办理出口所需的印尼原产地证明(SKA,支持Form E、Form D、RCEP、IJEPA等证书),客户凭提单或出运文件结清70%尾款。所有出厂硬壳箱产品原则上均享有1年质保支持,确保海外供应链平稳交接。